Złudzenie mikrona: Kupiłeś laser do osiowania za 50 tysięcy? Zobacz, jak bezlitosna termodynamika i tak zerwie Ci sprzęgło


Złudzenie mikrona: Kupiłeś laser do osiowania za 50 tysięcy? Zobacz, jak termodynamika i tak zerwie Ci sprzęgło.
Nowoczesne systemy utrzymania ruchu uzależniły mechaników od ekranów. Technik montuje zaawansowane głowice laserowe na wale pompy i silnika. Na wyłączonej, wyziębionej maszynie reguluje podkładkami pozycję z dokładnością do 0.00 milimetra. Ekran tabletu podświetla się na zielono. Ustawienie idealne. Praca skończona, prawda? Błąd. Miesiąc później z maszyny sypią się wióry. Główny Mechanik drapie się w głowę, bo przecież „laser pokazał, że jest prosto”. Zapomnieliście o jednym, bezlitosnym prawie fizyki: Thermal Growth (Rozszerzalność Cieplna). Zobacz, jak idealnie wyosiowana na zimno maszyna staje się śmiertelnie przekoszona podczas pracy.
Fizyka nie ufa laserom: Wzrost cieplny stali
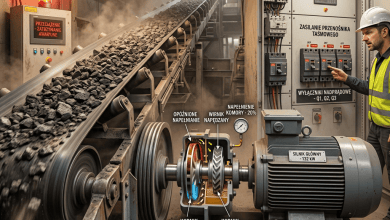
Kiedy centrujesz maszynę na postoju (tzw. osiowanie na zimno), środowisko ma zazwyczaj około 20°C. Kiedy uruchamiasz proces, maszyna zaczyna pracować, wytwarzać tarcie, a przez jej wnętrze płynie medium robocze (np. gorąca woda, olej termalny lub para). Temperatura stojana silnika rośnie do 65°C. Temperatura korpusu pompy potrafi dobić do 130°C.
Stal i żeliwo nie są statyczne. Pod wpływem temperatury atomy w sieci krystalicznej zaczynają wibrować z większą energią, zwiększając odległości między sobą. Cały stalowy korpus maszyny dosłownie puchnie we wszystkich trzech osiach. A ponieważ maszyna jest przykręcona śrubami do twardego, betonowego fundamentu, jedynym kierunkiem, w którym może rosnąć, jest kierunek pionowy (do góry).
Matematyka katastrofy: Równanie rozszerzalności liniowej
Aby zrozumieć skalę problemu, przeliczmy twarde dane z typowej instalacji. Wykorzystujemy fundamentalne równanie inżynierii materiałowej na zmianę długości ($\Delta L$):
ΔL = α · L · ΔT
Gdzie:
α (alfa) = współczynnik rozszerzalności cieplnej dla żeliwa ($\approx 0.012$ mm/m°C).
L = wysokość maszyny od podstawy do osi wału (np. 0.8 metra dla dużej pompy).
ΔT = różnica temperatur między otoczeniem (20°C) a pracą (np. 120°C). Różnica wynosi 100°C.
Liczymy: 0.012 × 0.8 × 100 = 0.96 milimetra.
Wał Twojej pompy po rozgrzaniu podnosi się o prawie 1 milimetr do góry! Jeśli na zimno wyosiowałeś go do zera względem silnika (który rozgrzał się słabiej i uniósł się tylko o 0.3 mm), to w trakcie pracy sprzęgło wygina się i pracuje z potężnym, destrukcyjnym przekosem rzędu 0.66 mm. Tolerancja sprzęgła wynosiła 0.05 mm. Właśnie zabiłeś maszynę, mimo że laser za 50 tysięcy pokazał zielonego ptaszka.
Złudzenie cyfryzacji: Tablet za Ciebie nie pomyśli
Paradoks Przemysłu 4.0 polega na bezrefleksyjnym zaufaniu do sensorów. Mechanik starej daty wiedział, że pompę tłoczącą gorące medium trzeba celowo osadzić na podkładkach niżej niż silnik, aby podczas pracy „urosła” do właściwego poziomu. Dzisiaj nowi technicy widzą czerwoną wartość na iPadzie i natychmiast ją korygują na zero, niszcząc tę inżynieryjną poprawkę (Off-set).
3 siły, które niszczą układ bez uwzględnienia Thermal Growth
Kiedy rozgrzana maszyna pracuje z przesuniętymi wałami, sprzęgło wcale nie załatwia sprawy. Elastyczna wkładka to nie zawieszenie z samochodu terenowego. Jej zadaniem jest tłumienie mikroszoków, a nie kompensacja milimetrowych przekosów.
1. Pękanie uszczelnień mechanicznych
Naprężenie promieniowe wygina wał pompy podczas każdego obrotu (Dynamic Deflection). Twarde i kruche pierścienie węglikowe w uszczelnieniu mechanicznym zaczynają się otwierać w kształt litery V. Płyn pod wysokim ciśnieniem przebija film smarny, powodując katastrofalny wyciek toksycznego lub wrzącego medium na halę.
2. Łuszczenie bieżni łożysk (Pitting)
Siła, która wygina wał, uderza bezpośrednio w kulki i wałeczki łożysk. Przekroczona zostaje nośność dynamiczna, a na bieżniach pojawiają się zmęczeniowe wykruszenia (łuszczenie). Łożysko zaprojektowane na 5 lat (L10h) zaciera się po 60 dniach.
Odwrócona inżynieria: Ustawiaj na „krzywo”, by pracowało prosto
Rozwiązaniem nie jest wyrzucenie nowoczesnego lasera. Rozwiązaniem jest użycie w nim funkcji celowego wprowadzenia wartości docelowych (Target Values). Jeśli fizyka mówi nam, że pompa urośnie o 0.66 mm względem silnika, to na zimno pompa musi zostać celowo osadzona o 0.66 mm niżej od osi silnika. Na ekranie tabletu ma się świecić kolor czerwony!
Gdy maszyna się rozgrzeje, metal równomiernie spuchnie i wały uniosą się do perfekcyjnej osi, gwarantując lata bezawaryjnej pracy.

Author: INTEGRATORPRZEMYSŁOWY.PL